
厚料 PEEK 减材加工实操方案,PEEK棒横截面车削、PEEK板平行挤出方向铣大圆环,控制加工难度平衡成本与工况耐久性
在特种工程塑料精密制造领域,厚料减材加工属于难度较高的工艺类别,大圆环类零件在半导体工装、自动化设备、新能源装备中应用广泛。客户定制大圆环工件时,常会面临两种毛坯选型:选用 PEEK 棒大直径毛坯进行车削,或是直接采用 PEEK 板铣削成型大圆环。很多采购与工艺工程师容易忽略一个核心要点:PEEK 棒与 PEEK 板的挤出成型方向不一样,PEEK 棒加工为横截面切削,PEEK 板铣圆环是沿平行 挤出方向切削,两种加工方式带来的内应力释放、形变趋势、加工难度、材料成本与成品耐久性差距巨大。
在开展 PEEK 加工的过程中,若不区分挤出方向盲目下料,加工完成后工件缓慢回弹变形,出现圆环失圆、端面翘曲等不良,造成昂贵的 PEEK 原材料报废。在部分工况下,客户还会将 PEEK 加工方案与 PEI 加工对比,评估 PEI 棒、PEI 板作为替代毛坯的可行性,综合考量成本与使用性能。
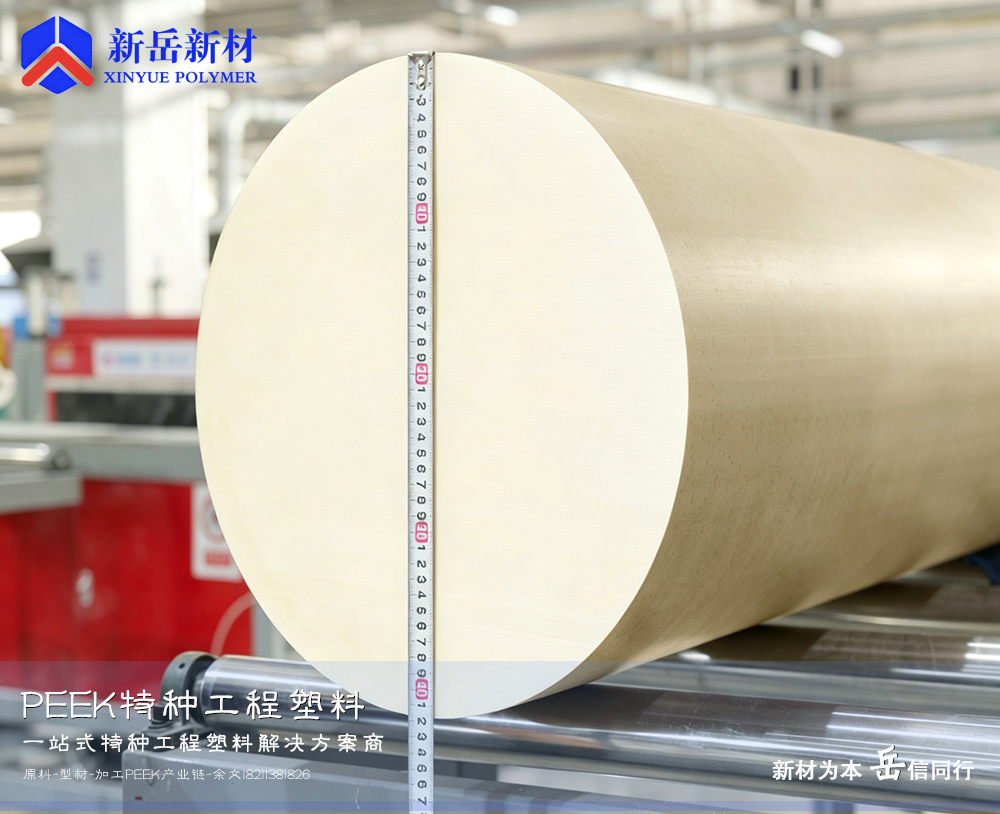
惠州市新岳新材料科技有限公司长期承接大圆环、厚壁环形特种塑料非标件,接触大量客户选错毛坯导致零件变形失效的案例。曾经有自动化设备客户需要一批厚壁 PEEK 大圆环,客户最初选择 PEEK 板铣削成型,未考虑平行挤出方向应力释放,粗加工完成放置 24 小时后圆环出现明显椭圆,尺寸超差无法装配。
我们技术团队介入复盘,对比 PEEK 棒横截面车削与 PEEK 板铣圆环两种工艺的应力变化,重新推荐采用大直径 PEEK 棒毛坯车削方案,配套退火预处理释放内应力,优化车削分层切削参数,最终交付的圆环尺寸稳定,在持续高温交变工况下耐久达标,成功解决客户产品变形难题。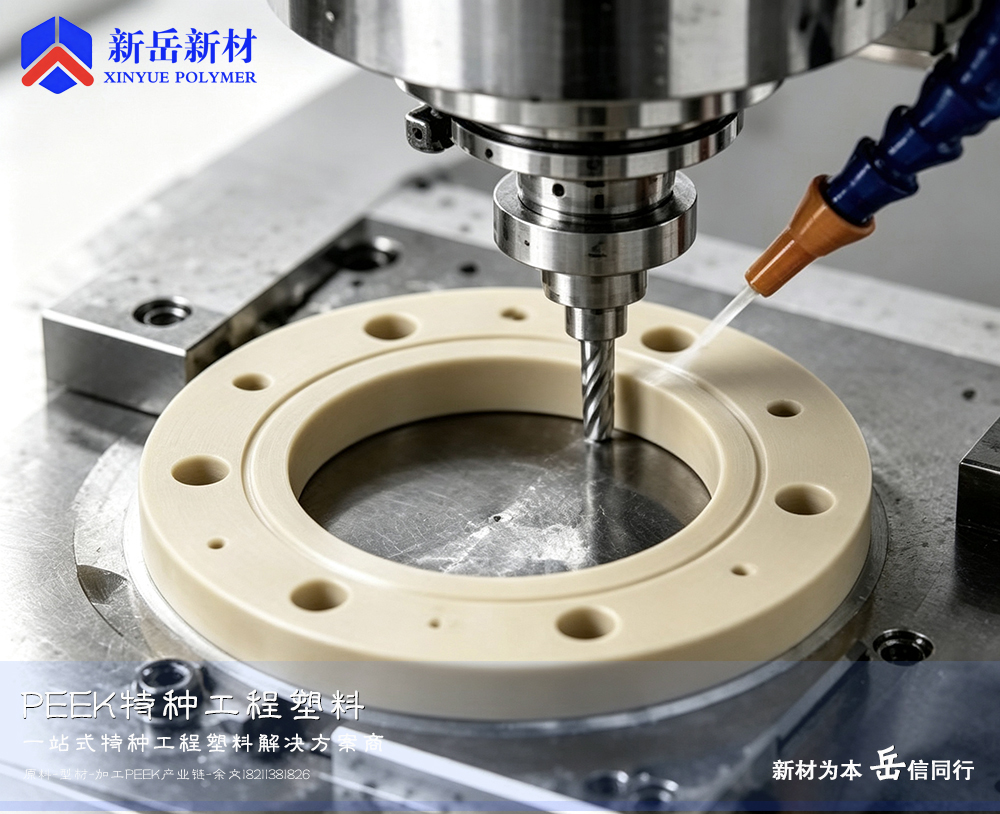
想要做好厚料 PEEK 减材加工,首先要理解挤出成型方向对材料性能带来的影响。PEEK 棒在挤出生产时,材料分子链沿着棒材轴向拉伸排列,当我们对 PEEK 棒做横截面车削加工,切削方向垂直于分子链走向,加工过程应力释放相对均匀,加工后的圆环不容易发生大幅度翘曲变形。
大直径 PEEK 棒毛坯,适合通过数控车床车削内外圆、端面,直接成型大圆环,切削余量可控,成型后圆环圆度更容易保证。PEEK 棒加工出来的环形件,分子链受力方向与零件实际承载方向匹配,在持续高温、往复载荷工况下,抗疲劳耐久性能更加突出,这也是很多重载精密配件优先选用 PEEK 棒毛坯的重要原因。
而 PEEK 板挤出成型时,分子链沿着板材平面方向延展,采用 PEEK 板铣削大圆环,属于平行挤出方向减材。铣削过程会切断板材表层与深层的分子链,原本被锁住的内应力会逐步释放,厚料加工尤为明显。粗加工完成后,工件冷却静置,会慢慢出现翘曲、圆环失圆,即使加工当时检测尺寸合格,放置一段时间或是投入高低温循环工况,形变会持续发生。
虽然 PEEK 板采购单价有时候会低于大直径 PEEK 棒,但厚板铣圆环的材料切除量大,原材料损耗高,加工工时更长,综合成本未必更低。PEEK 板铣圆环工艺更适合薄壁、低应力、静态使用的环形零件,不适合高耐久、高精度厚壁圆环产品。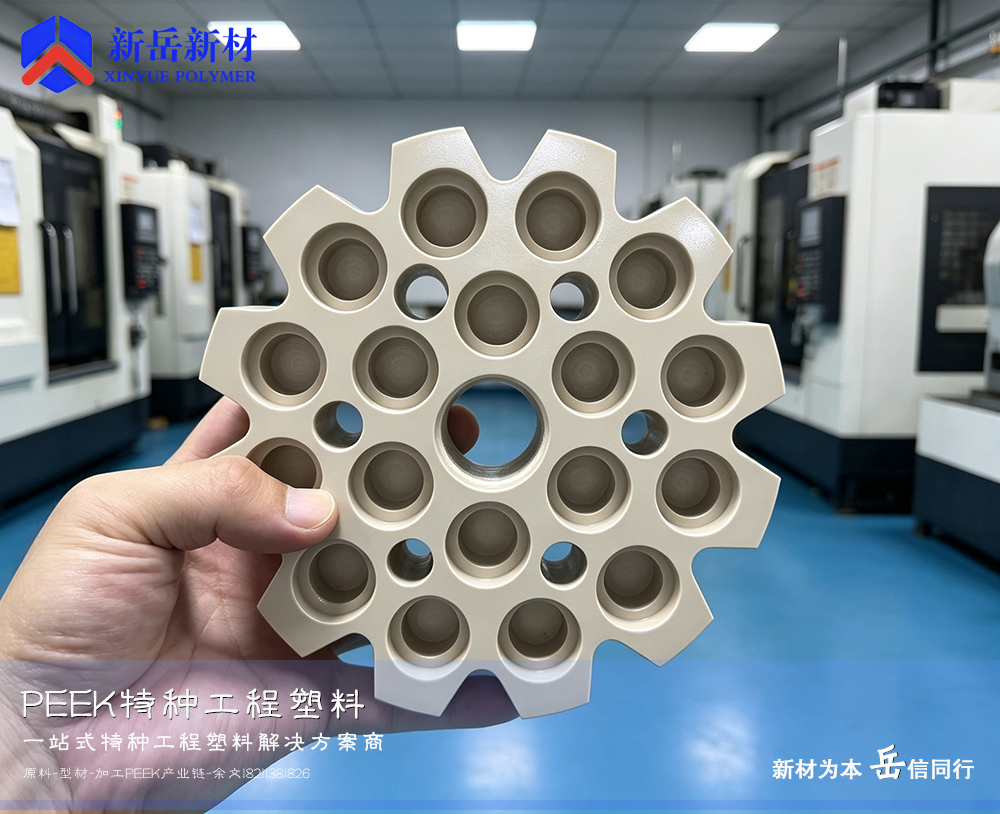
很多客户会疑惑,同样是加工 PEEK 大圆环,毛坯类型不同,成品耐久差距为什么这么大。核心根源就是挤出方向与分子链排布。PEEK 棒横截面车削,破坏的分子链更少,应力释放平缓,零件在交变载荷下不容易开裂蠕变;PEEK 板平行方向铣削,大范围切断分子链,材料内部应力失衡,长期工况下形变持续累积,影响设备装配精度。在 PEEK 加工方案评估阶段,我们除了对比 PEEK 棒、PEEK 板,也经常和客户探讨 PEI 加工方案。
PEI 棒、PEI 板作为无定形特种塑料,分子链无定向拉伸,挤出方向带来的各向异性不明显,加工后的尺寸稳定性优秀,但耐高温、耐磨、抗疲劳性能弱于 PEEK。如果工件工况温度不高,无持续摩擦与交变载荷,可选用 PEI 棒或者 PEI 板加工圆环,有效控制原材料成本;一旦需要 200℃以上高温、反复受力,PEI 材料就无法替代 PEEK。
惠州市新岳新材料科技有限公司针对 PEEK 厚料减材加工,建立起 PEEK 棒车削圆环、PEEK 板铣圆环两套独立工艺评估体系。收到客户图纸之后,工程师第一步先确认圆环厚度、尺寸公差、装配精度以及实际使用工况,再评估选用 PEEK 棒还是 PEEK 板毛坯。如果是厚壁、高精度、需要长期承受高温交变载荷的大圆环,优先推荐大直径 PEEK 棒毛坯,横截面车削成型,加工前对毛坯做退火去应力处理,分层切削,控制单次切削深度,降低加工应力叠加。
如果是薄壁、低精度、静态使用圆环,预算有限,可评估 PEEK 板铣削方案,提前预留应力变形补偿量,粗加工后静置时效再精加工,减少后期形变。我们可一站式供应 PEEK 棒、PEEK 板、PEI 棒、PEI 板原材料,从原材料选型、毛坯预处理到 CNC 精密加工、成品检测,全流程配套,省去客户分开采购原料与寻找加工厂的繁琐流程。
加工难度与综合成本,是客户选型时重点考量的两大因素。大直径 PEEK 棒原材料单价更高,但车削加工材料利用率高,切削去除余量少,加工周期短,成品良率高,长期使用稳定;PEEK 厚板毛坯单价看似更低,但铣削大圆环会产生大量废料,材料损耗大,铣削加工走刀路径长,加工耗时久,厚料铣削还容易出现刀具磨损、震刀,综合加工成本上升。
在工艺管控上,PEEK 棒车削要控制切削温升,防止 PEEK 受热粘刀,采用风冷降温,避免高温带来的二次应力;PEEK 板厚料铣削,需要控制切削速度,减少铣刀冲击带来的应力增量,粗加工完成后必须静置时效,释放应力再精加工。

工件装夹同样会影响厚料加工变形。不管是 PEEK 棒毛坯车削,还是 PEEK 板铣圆环,夹持力都不能过大,强力夹紧会挤压毛坯产生弹性形变,松开夹具之后回弹,造成圆度、平面度超差。针对大圆环工件,我们采用软爪、支撑工装分散夹持力,减少局部应力集中。在 PEI 加工生产环节,PEI 棒、PEI 板装夹可以使用相近工装逻辑,但 PEI 材料脆性更高,切削时需要降低切削冲击,防止孔口、边缘崩裂。
工况耐久性是选型的最终落脚点。PEEK 棒车削成型圆环,分子结构抗蠕变、抗疲劳性能强,适合自动化传动、半导体高温腔体、储能设备等严苛工况,能够长期保持尺寸稳定。PEEK 板铣制圆环,受分子链切断影响,长期交变载荷下蠕变风险更高,适合静态、间歇使用场景。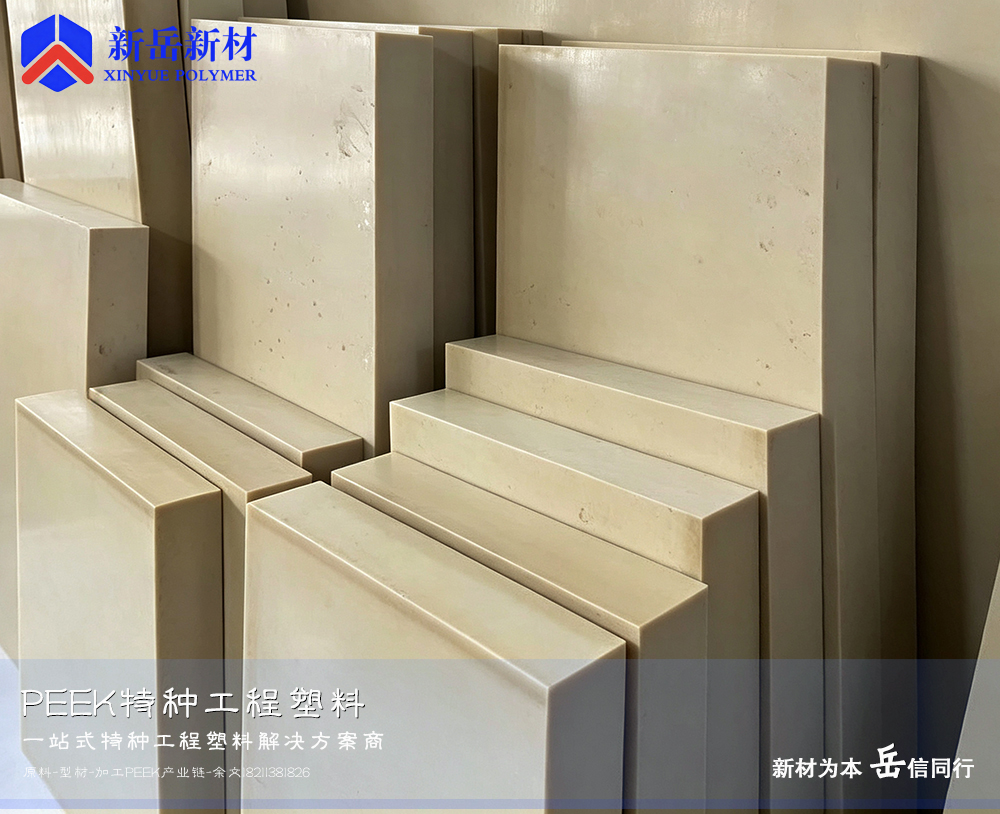
PEI 棒、PEI 板加工的圆环,常温下尺寸稳定,但高温环境下模量下降,耐磨不足,不适合持续受力高温工况。很多客户单纯看原材料单价选择毛坯,忽略长期工况下零件变形失效带来的设备停机损失,反而增加更多隐性成本。
来料检测、毛坯预处理、加工、时效、精加工、成品检测,整套厚料减材加工流程,每一步都需要精细化管控。来料阶段检测 PEEK 棒、PEEK 板的内部应力与毛坯平直度;加工前根据材料选择退火或者时效处理;粗加工之后静置释放加工应力,再进行精加工;完工后使用三坐标、圆度仪检测圆环各项尺寸指标,批量抽检,保障产品一致性。PEEK 棒大直径车削圆环、PEEK 板铣削大圆环,以及 PEI 棒、PEI 板同类环形件,都可以采用这套评估逻辑进行工艺设计。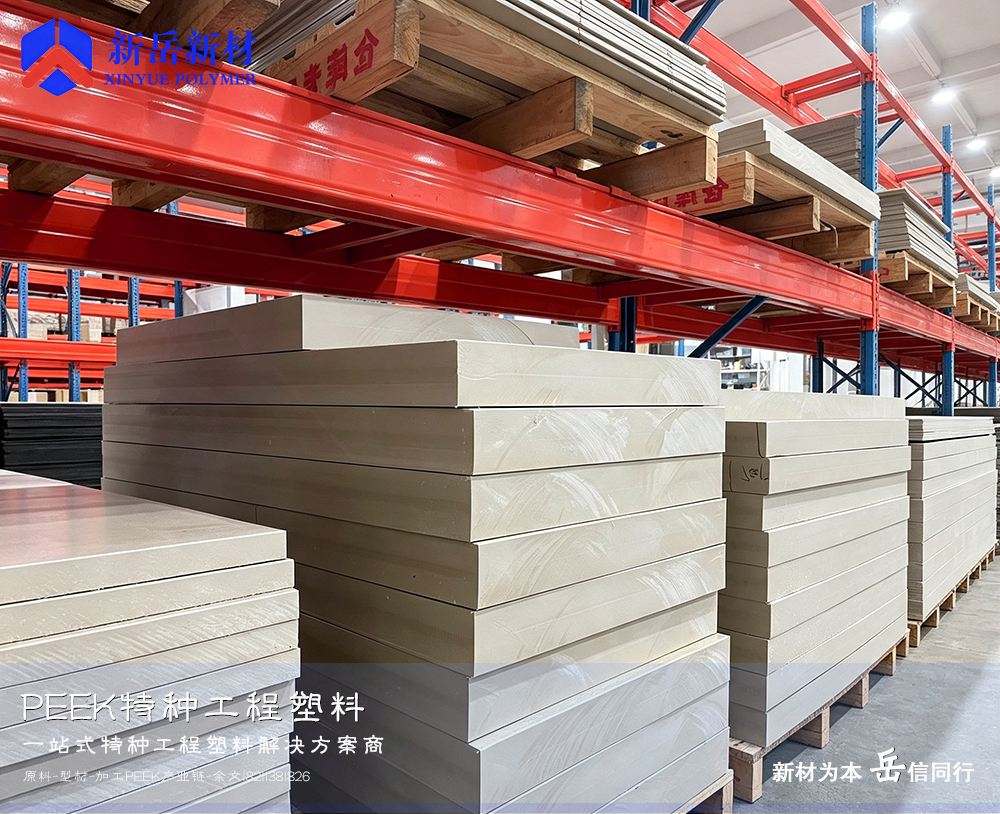
综合对比能够看出,PEEK 厚料减材加工,挤出方向是决定加工变形、工艺难度与耐久性能的核心因素。PEEK 棒适合横截面车削大圆环,应力可控、耐久性能优异;PEEK板沿平行挤出方向铣圆环,更容易产生回弹变形,适合特定低应力场景。PEEK 加工与 PEI 加工方案各有优劣,需要结合工况、精度、预算综合判断。
惠州市新岳新材料科技有限公司持续深耕 PEEK特种塑料厚料减材加工,积累大量大圆环厚件加工实战案例,可根据客户图纸和使用环境,推荐最合适的毛坯与加工工艺,平衡加工难度、生产成本与零部件长期耐久性,助力新能源、半导体、自动化装备行业客户解决厚料环形精密零件加工难题,降低产品报废风险,保障零部件长期稳定运行。


