
PEEK板 大面积平面铣削工艺解析,镗刀加工方案实现PEEK板快速散热,解决热变形粘刀难题,稳定EK板 PEEK棒精密定制加工
在半导体载板、自动化工装、检测治具等高端装备领域,大面积 PEEK 板应用持续增多。这类工件通常要求大平面、高平面度、低变形量,是 PEEK 加工中难度较高的一类产品。普通端铣刀走刀加工大面积板面,刀具持续在板材表面往复切削,热量持续累积在表层材料内部。PEEK 本身导热性能差,热量很难向基材深处传导,表层温度快速上升,材料受热软化熔融,粘附在刀具刃口形成粘刀现象,加工后板材冷却收缩,产生翘曲、凹陷、波纹,平面度无法达标。传统加工思路多依靠降低切削速度、减小切深控温,但是会大幅拉长加工时长,生产效率低下。
采用镗刀工艺对大面积 PEEK 板进行平面铣削,配合整套快速散热方案,能够在保证加工效率的前提下,加快热量疏导,从源头缓解热堆积问题。部分配套的小型回转工装零件,则选用 PEEK 棒作为原材料进行加工,PEEK 棒与 PEEK 板的内部应力状态不同,工艺方案需要差异化调整。想要稳定做好大面积 PEEK 板镗刀平面铣削,实现板材快速散热,不能只依靠单一冷却手段,要把毛坯预处理、镗刀选型、走刀策略、切削参数、风冷排屑、工装设计整套工艺联动起来。惠州市新岳新材料科技有限公司长期钻研大面积 PEEK 板材精加工技术,不断迭代镗刀铣削配套散热工艺,攻克大板面热变形痛点,为客户提供稳定的 PEEK 加工定制方案。
毛坯预处理,是大面积 PEEK 板散热与变形控制的前置基础。挤出成型后的 PEEK 板内部残留大量成型残余应力,大尺寸板材应力分布更加不均匀。即便加工过程散热做得很好,毛坯本身应力没有释放,切削去除材料之后,内部应力逐步释放,板材依旧会发生扭曲变形,平面度失控。因此大面积 PEEK 板上机加工前,必须进行梯度退火去应力处理,缓慢升温、恒温保温,再分段缓慢降温,逐步释放板材内部残余应力。
退火完成之后,需要静置一段时间,再检测板材原始平面度,剔除存在翘曲、内部气泡、杂质缺陷的毛坯,不合格板材直接淘汰,避免投入加工后出现报废。如果是采用 PEEK 棒加工配套回转类零件,同样需要根据棒材直径调整退火保温时长,PEEK 棒径向应力分布和 PEEK 板不一样,厚直径 PEEK 棒应力更深,退火工艺参数不能直接照搬板材方案。毛坯预处理完成,才可以进入 CNC 镗刀铣削工序,毛坯应力控制到位,后续快速散热工艺才能发挥最佳效果,减少加工后形变。
镗刀选型,直接决定切削产热多少,是实现 PEEK 板快速散热的硬件基础。加工大面积 PEEK 板平面,不建议使用普通小直径铣刀来回走刀,小刀具切削路径长,持续摩擦产热多。选用合适规格的可调式镗刀,单次切削覆盖更大的加工宽度,缩短刀具切削路径,减少刀具与板材接触时间,从源头减少热量产生。镗刀刀片优先选用超细晶粒硬质合金基材,搭配低摩擦涂层,降低 PEEK 熔融材料附着,刀片刃口需要轻微钝化处理,避免微观崩刃。
刃口前角选用大正前角,切削过程以剪切剥离材料为主,减少对 PEEK 板材的挤压,挤压越少,摩擦生热就越低;后角适当加大,降低刀片后刀面与工件表面之间的摩擦,减少摩擦热产生。精加工刀片选用合理刀尖圆弧,在控制残留刀纹的同时,避免刀尖和板材长时间摩擦。粗加工和精加工建议分开配置镗刀,粗加工镗刀负责快速去除余量,精加工镗刀专门做平面光整,防止粗加工磨损的刀片带入精加工工序,增加摩擦发热,破坏板面质量。在 PEEK 加工实践中,刀片磨损后刃口变钝,切削阻力会成倍上升,产热激增,需要定时检查刀片状态,及时更换。
切削参数与走刀路径规划,配合镗刀工艺,进一步降低产热,辅助板材快速散热。大面积 PEEK 板镗刀铣削,分为粗加工、半精加工、精加工三道工序,分层去除余量,不允许一次性大切深切削。粗加工阶段,采用较大切深快速去除大部分余量,但是单次切削量不能过大,避免瞬间大量产热;粗加工完成后,将工件取下工装静置,释放切削应力,待板材温度回落至室温,再开展半精加工。
半精加工预留均匀的微小精加工余量,保证精加工时切削负载稳定。精加工阶段采用小切深加工,减少切削热输入,方便热量快速散出。主轴转速和进给速度需要匹配调试,转速过低会挤压材料,转速过高则摩擦升温过快;进给量需要控制在合理区间,进给过小,刀片持续摩擦板材表层,热量堆积;进给过大,切削冲击力大,板材容易震颤,产生振纹。走刀路径优先采用单向顺铣,减少换向次数,减少刀具在局部区域长时间停留,避免局部持续积热。大板面加工,镗刀每次走刀之间预留合理搭接量,减少接刀痕,同时避免同一位置反复切削,局部持续升温。

快速散热与排屑系统,是这套大面积 PEEK 板镗刀工艺的核心环节。PEEK 板本身导热差,切削产生的热量很难自行扩散,必须依靠外部手段快速带走热量。整套散热方案优先采用干燥洁净压缩空气持续吹扫切削区域,气流直接对准镗刀刀尖与板材切削面,一方面带走刀尖产生的热量,另一方面及时吹走高温 PEEK 切屑,防止细碎熔融切屑停留在板面,反复加热工件,造成二次积热。压缩空气气源必须经过干燥过滤,去除水汽与油污,避免杂质污染 PEEK 板材,同时防止水汽接触板材带来应力变化。
对于超大面积厚 PEEK 板,单纯常温风冷散热能力不足,可以加装低温冷风系统,进一步降低吹扫气流温度,强化散热效果。加工全程不使用液体切削液,液体冷却会造成板材骤冷骤热,产生新的内应力,加工完成后应力释放,板材出现变形,部分工况下还会带来析出污染风险。机床工作台需要及时清理 PEEK 碎屑,堆积的高温碎屑持续辐射热量,影响板材散热,干扰平面加工精度。
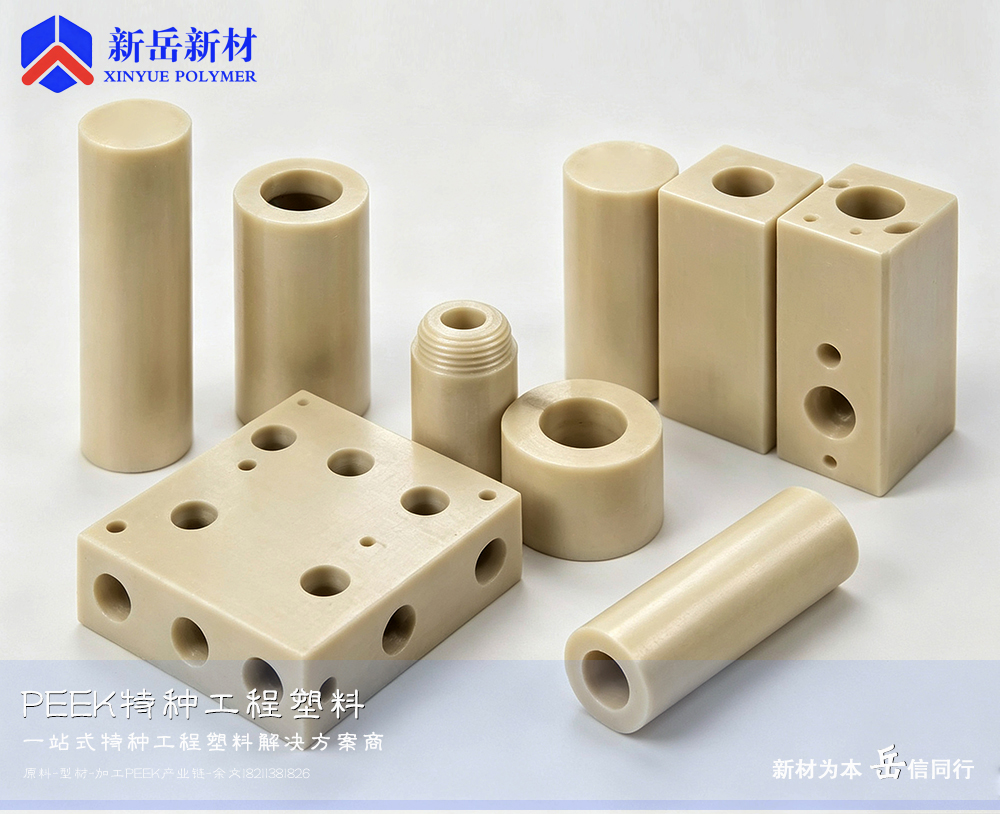
工装装夹方案,保障散热效果稳定发挥,避免板材夹持变形。大面积 PEEK 板刚性弱,单点卡爪夹持容易造成板材局部受压变形,松开工装后回弹,平面度不合格。大面积 PEEK 板镗刀平面铣削,优先选用大尺寸真空吸盘工装,整张板材均匀吸附在工作台面上,板材底面紧贴吸盘,工作台可以辅助传导一部分热量,间接提升散热效率。
真空吸盘要保证吸附均匀,吸盘台面提前校平,检查气密性,防止局部漏气,板材出现悬空,悬空区域切削时容易震动,局部产热加剧。对于厚度偏厚的 PEEK 板,也可以采用多点柔性支撑工装,分散支撑力,减少板材悬空区域,抑制切削震动。装夹完成后,先进行工件预热平衡,减少板材与工作台温差。镗刀加工过程中,真空持续保持,加工结束之后,不能立刻释放真空,保持吸附状态,等待板材自然冷却至室温,再取下工件,避免温差突变带来形变。
加工后时效与平面度检测,验证散热工艺的实际效果。工件取下工装后,需要放置在恒温环境下静置时效,让切削应力充分释放,板材温度完全稳定。使用大理石平台、百分表、水平检测仪多点检测大面积 PEEK 板的平面度,核验平行度指标,观察板面是否存在刀纹、粘刀、热变形凹陷。
同时检查切屑状态,理想状态下切屑呈连续薄片,无熔融糊料,说明散热方案运行良好;如果切屑熔融结块,代表局部热量超标,需要重新调整镗刀参数或者增强风冷散热。如果是 PEEK 棒加工的配套零件,同样开展尺寸与形位公差检测,确认加工品质。根据检测结果持续迭代工艺,优化镗刀参数、风冷流量与走刀方案,持续提升大面积 PEEK 板平面加工稳定性。
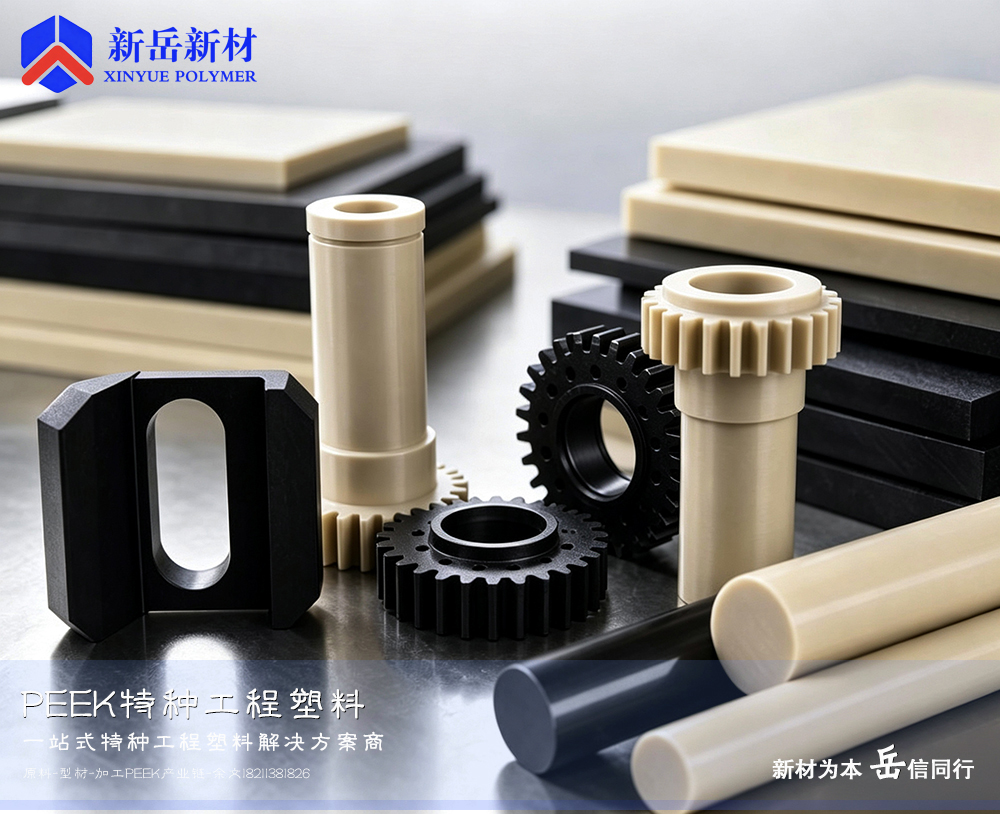
随着半导体、自动化设备产业不断发展,大面积 PEEK 板工装、载台、治具的订单持续增长,客户对板材平面度、尺寸稳定性的要求越来越严苛。大面积 PEEK 板镗刀平面铣削工艺,核心思路就是从源头减少产热,配合外部快速散热方案,控制板材温升,抑制热变形,提升板面加工品质。PEEK 加工属于系统性工程,只依靠冷却手段远远不够,镗刀选型、切削参数、毛坯应力、工装结构都会影响最终成品质量。
惠州市新岳新材料科技有限公司依托 PEEK 板、PEEK 棒原材料挤出成型与 CNC 精密加工一体化优势,持续打磨大面积 PEEK 板镗刀铣削工艺,搭建成熟快速散热工艺体系,有效解决大板面加工热堆积、翘曲变形难题,可承接各类大尺寸 PEEK 板材平面精加工定制,从样品试产到大批量交付,为高端装备制造企业提供高品质 PEEK 零部件配套。
PEEK 大面积平面加工工艺还有很大优化空间,持续优化镗刀结构与散热方案,降低切削热堆积,提升加工效率与平面精度,持续拓展 PEEK 板材在高端工装领域的应用场景,助力特种工程塑料零部件国产替代。


